
在矿物加工领域,硫精砂与硫铁矿的破碎作业始终是令诸多选矿厂倍感棘手的环节。高硬度、强磨蚀性、脆性大——这些物理特性使得硫铁矿在破碎过程中对设备提出近乎苛刻的要求。不少企业贪图一时便宜,或盲目跟风选购所谓的“通用型”破碎机,结果投产后不是辊皮迅速失效,就是设备频繁跳停,生产线的运转率一落千丈,综合成本反而居高不下。今天,我们就来深入剖析硫精砂破碎工艺中的设备选型逻辑,并重点解读一款真正为高硬度硫铁矿工况而生的对辊破碎机。
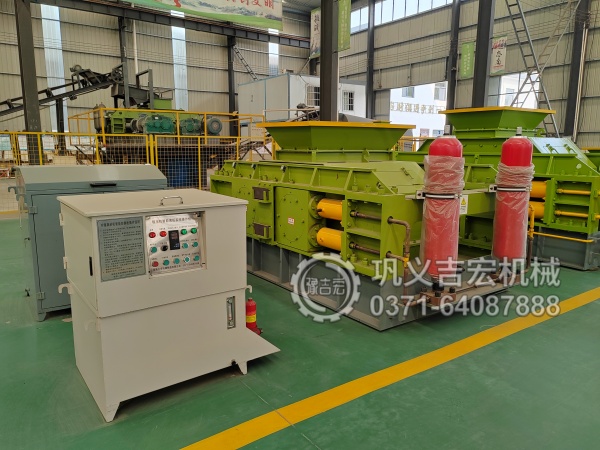
一、硫铁矿破碎的“硬骨头”究竟难在哪?
硫铁矿(主要成分为FeS?)的莫氏硬度普遍在6.0至6.5之间,部分致密块矿甚至更高。这一硬度区间已接近石英,远超石灰石、煤等常见物料。更棘手的是,硫精砂往往呈现粗细不均的状态,入料中常夹杂大块原生矿与细粒级粉末的混合体。若采用传统的颚破加锤破工艺,锤头、衬板的损耗速度快得惊人;若选择反击破,则转子体与板锤在高速冲击下不仅磨损剧烈,还容易因过铁或过载而出现结构性损伤。
更为隐蔽的痛点在于,硫铁矿在破碎过程中易产生过粉碎现象。过粉碎不仅增加后续浮选作业的药剂消耗,还会导致粉尘量激增,恶化生产环境。而某些设备为了追求“耐磨”,盲目增加辊面硬度,却牺牲了材料的韧性,一旦遭遇不可破碎物,辊面便出现崩裂,造成不可逆的损伤。
二、选错设备的代价:看得见的损耗与看不见的停产
许多选厂管理者将设备采购的目光锁定在初始购置成本上,却忽视了全生命周期内的综合运行费用。一套不适合硫铁矿的对辊破碎机,其典型问题包括:
辊皮寿命骤降:普通高锰钢或合金铸钢辊面在硫铁矿面前,常常数百小时便出现严重沟槽,需要堆焊修复或整体更换,备件成本与人工工时双双飙升。
液压系统失灵:硫铁矿中偶尔混入的超硬矿块或金属杂物,若设备缺乏可靠的过载保护,瞬间冲击力会导致液压缸泄漏或蓄能器损坏,维修周期长达数日。
密封失效引发轴颈磨损:硫精砂粉尘细且含有硫化物,对轴承密封具有腐蚀性。若设备未采用多重迷宫密封结构,粉尘侵入后轴承温度急剧升高,导致主机停机。
产量与粒度“双不达标”:辊隙调整机构粗放,无法精准控制排料粒度,导致破碎产品中过大颗粒超标,影响磨矿工序的稳定给料。
上述问题累计起来,一台看似省钱的设备,往往在半年内消耗掉的维修费用与停产损失,就已超过其采购价。这绝非危言耸听,而是众多硫铁矿选厂走过的真实弯路。
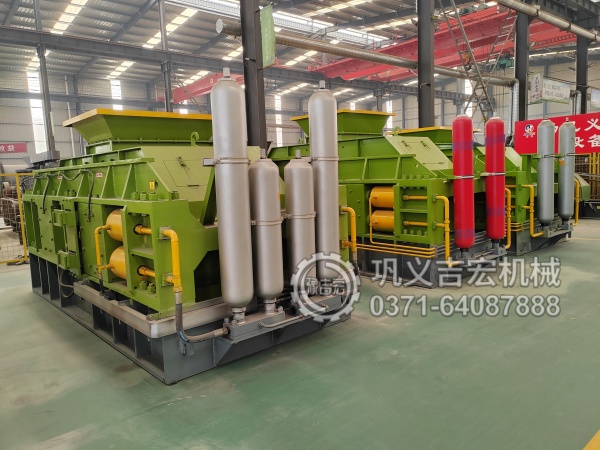
三、为什么这台对辊破碎机能成为硫精砂破碎的“理想搭档”?
面对高硬度硫铁矿的严峻挑战,一款真正专业的对辊破碎机绝非简单地将两个辊子拼装在一起。它需要在材料科学、液压控制、机械结构三大维度实现深度协同。以下便是这款专为硫精砂工况设计的对辊破碎机的核心基因:
1. 辊面材质的“刚柔并济”哲学
耐磨并非越硬越好。这台设备的辊面采用特殊铸造工艺的双金属复合辊皮,工作层具备极高的抗压强度和红硬性,能够在高温高压下维持微观组织结构稳定;而辊体内部基材则保留了良好的冲击韧性。当遭遇不可破碎物时,辊面表层允许产生微量的弹性形变来吸收冲击能,而非直接脆裂。这种“硬而不脆、强而能韧”的材料特性,使其在处理硫铁矿时的使用寿命可达到普通辊面的数倍以上,且辊面磨损均匀,无需频繁车削修整。
2. 智能化液压过载保护系统
针对硫铁矿中难免混入的金属杂物或超大块岩体,设备配备了大蓄能器容积的液压系统。当两辊之间瞬间挤压力超出设定阈值时,液压缸能够迅速响应,推动活动辊平稳退让,让不可破碎物顺利通过,随后自动复位。这一过程无需人工干预,且响应时间毫秒级,彻底杜绝了传统机械弹簧式安全装置“要么不动作、动作即损坏”的尴尬局面。
3. 双重密封与精准辊隙调控
为了防止硫精砂微粉侵入轴承座,该设备采用了“骨架油封 + 气动迷宫密封”的双重屏障。同时,辊隙调整采用楔块机构配合液压锁紧,操作人员可在控制面板上实时调节两辊间距,确保产品粒度稳定在工艺要求的范围内,且调节精度高、锁紧牢固,运行中不会因振动而跑偏。
4. 整体结构刚度与抗疲劳设计
硫铁矿破碎产生的高频冲击载荷,对设备机架、主轴、轴承座都是严峻考验。该对辊破碎机的机架采用整体铸钢件,关键受力部位加厚筋板,并经去应力退火处理,消除了焊接残余应力。轴承选用重载调心滚子轴承,并配有循环润滑冷却系统,即使在夏季高温工况下,轴承温升也能控制在合理区间,确保设备能够持续满负荷运转。
四、从“能用”到“好用”——实际工况中的价值验证
在西南某大型硫铁矿选厂,原先使用的国产某型对辊破碎机,因辊皮磨损过快,平均每月需停机堆焊一次,且每次堆焊后需重新校平辊面,耗费大量人工。引入这款新型对辊破碎机后,在同等给料粒度与小时处理量下,辊皮连续作业时长大幅延长,且产品粒度均匀性显著改善,下游球磨机的台时处理量随之提升。更为关键的是,液压系统在整个运行周期内未发生任何泄露或卡滞故障,设备运转率始终保持在极高水平,让生产计划得以按质按量完成。
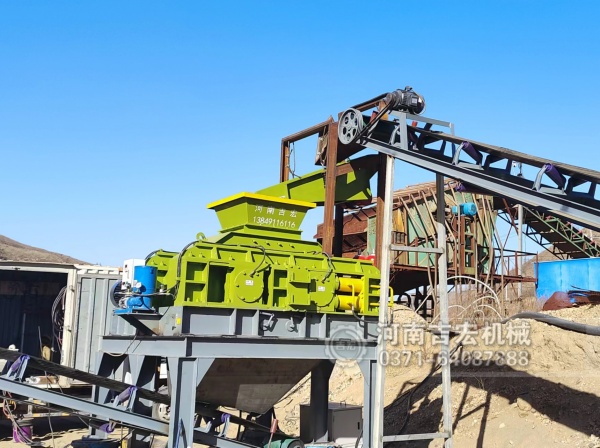
五、选型建议:量体裁衣方能事半功倍
对于正在筹建或改造硫精砂破碎流程的同行,有几点选型心得值得分享:
勿以“图纸参数”论英雄:同样标注为“对辊破碎机”,不同厂家的辊面材质热处理工艺、液压阀组品牌、轴承游隙调整方式千差万别。务必要求设备厂家提供同类硫铁矿工况的实际使用案例,并实地考察运行现场。
重视售后服务的技术含量:硫铁矿破碎属于特种工况,设备安装初期的辊缝标定、液压系统压力设定、给料调速匹配等环节,均需经验丰富的工程师现场指导。选择具有自主研发能力而非简单仿制的品牌,往往能获得更专业的技术支持。
给料预处理不容忽视:再好的对辊破碎机也无法替代除铁工序。强烈建议在给料皮带上安装强磁除铁器,并定期清理,将金属杂物对辊面的威胁降至更低。
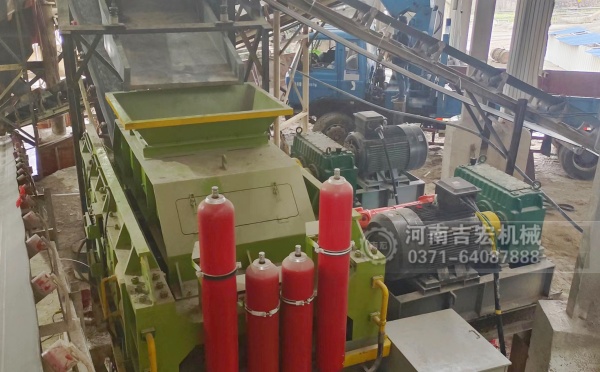
硫精砂破碎并非无解难题,关键在于跳出“唯价格论”或“唯品牌论”的思维定式,回归物料特性与设备机理的本质匹配。这台对辊破碎机之所以能在高硬度硫铁矿领域站稳脚跟,靠的并非花哨的噱头,而是扎实的材料功底、可靠的液压控制以及对矿山工况的深刻敬畏。若您正为此类物料的破碎问题所困扰,不妨以开放的心态深入了解这款设备的技术细节——或许,它就是那条帮助您打通选厂“咽喉要道”的关键钥匙。毕竟,在矿山生产的宏大叙事中,一台稳定可靠的破碎机,胜过千言万语的营销承诺。
